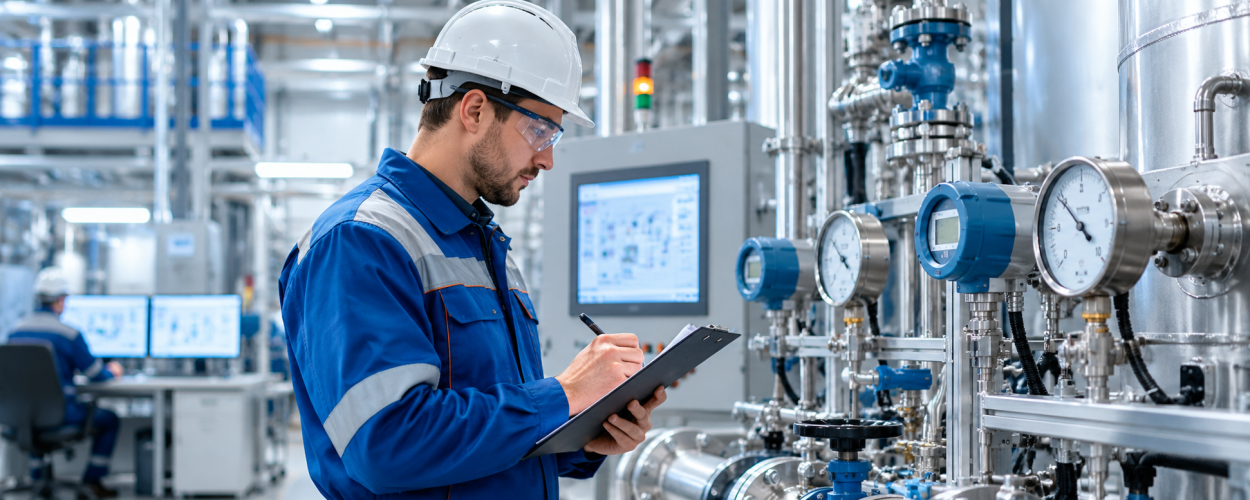
На многих производственных объектах параметры оборудования до сих пор контролируются вручную: сотрудники обходят установки, снимают показания приборов, записывают значения в журналы или таблицы и затем передают информацию ответственным специалистам.
Такой подход может работать при небольшом количестве оборудования, но по мере роста производства ручной контроль становится менее эффективным. Между появлением отклонения и его обнаружением проходит время, данные могут фиксироваться нерегулярно, а часть изменений остаётся незамеченной.
Почему ручная проверка параметров оборудования становится проблемой
Состояние промышленного оборудования может меняться непрерывно. Температура, давление, уровень, расход, вибрация, скорость вращения, ток и другие показатели способны выйти за допустимые пределы между плановыми обходами персонала.
Специалист видит состояние оборудования только в момент проверки. Что происходило между обходами, зачастую остаётся неизвестным.
Нештатный режим может возникнуть сразу после проверки и оставаться незамеченным до следующего обхода.
Показания можно неверно считать, пропустить, записать с ошибкой или поздно передать ответственному специалисту.
Разрозненные записи в журналах и таблицах затрудняют поиск закономерностей и сравнение показателей за разные периоды.
Какие параметры особенно важно контролировать постоянно
Набор контролируемых показателей зависит от оборудования и технологического процесса. На производстве чаще всего отслеживают:
- температуру оборудования и рабочей среды;
- давление в системах и трубопроводах;
- уровень жидкостей и сыпучих материалов;
- расход сырья, воды, газа и других ресурсов;
- вибрацию электродвигателей, насосов и вращающихся механизмов;
- скорость, частоту вращения и положение механизмов;
- электрические параметры оборудования;
- состояние датчиков, приводов и исполнительных устройств.
Чем автоматизированный контроль отличается от ручного
Автоматизированная система получает данные непосредственно с датчиков и оборудования. Информация передаётся в систему управления или диспетчеризации, где значения можно контролировать в режиме реального времени.
| Ручной контроль | Автоматизированный контроль |
|---|---|
| Показания снимаются по графику | Параметры контролируются постоянно |
| Данные записывает сотрудник | Данные автоматически поступают от оборудования |
| Отклонение можно заметить только при обходе | Система фиксирует отклонение сразу после его появления |
| История хранится в журналах и таблицах | Показатели сохраняются в единой базе |
| Анализ требует ручной обработки данных | Можно использовать графики, тренды и автоматические отчёты |
Что даёт постоянный мониторинг оборудования
Персонал получает информацию о выходе параметров за заданные пределы без ожидания очередного обхода.
Данные с разных участков можно вывести на рабочее место оператора или диспетчера.
Система сохраняет значения параметров, что помогает анализировать причины отклонений и изменение режимов работы.
Сотрудникам не требуется постоянно переносить показания приборов в журналы и электронные таблицы.
Как автоматизация помогает реагировать на отклонения
Автоматизированный контроль позволяет не только собирать показатели, но и задавать допустимые диапазоны. Если значение выходит за установленные пределы, система может сформировать предупреждение или аварийный сигнал.
Измеряют параметры оборудования и процесса.
Получает и обрабатывает поступающие данные.
Видит состояние оборудования и получает уведомления.
В зависимости от архитектуры АСУ ТП система также может автоматически выполнять заданные действия: менять режим работы оборудования, останавливать отдельный механизм или запускать предусмотренный технологическим алгоритмом сценарий.
Когда имеет смысл переходить от ручного контроля к автоматическому
Автоматизация особенно актуальна, если ручная проверка уже не обеспечивает необходимую скорость и полноту контроля.
Как перейти к автоматизированному контролю параметров
Не всегда требуется одновременно автоматизировать весь производственный объект. Проект можно реализовывать поэтапно, начиная с наиболее важных участков и оборудования.
- Определить критичные параметры. Выбирают показатели, которые влияют на безопасность, качество продукции и устойчивость технологического процесса.
- Проверить существующее оборудование. Оценивают доступные интерфейсы, установленные датчики, контроллеры и возможности подключения.
- Спроектировать систему сбора данных. Определяют состав датчиков, контроллеров, сетевого оборудования и программного обеспечения.
- Настроить визуализацию и уведомления. Создают экраны оператора, допустимые диапазоны параметров и сценарии оповещения.
- Накопить данные и оптимизировать настройки. После запуска система позволяет уточнять пороговые значения и анализировать реальные режимы работы оборудования.
Переход от периодических ручных проверок к постоянному мониторингу помогает быстрее замечать изменения в работе оборудования, уменьшать влияние человеческого фактора и получать объективные данные о технологическом процессе.
X-Com проектирует и внедряет решения для автоматизации технологических процессов , включая сбор данных, диспетчеризацию, управление оборудованием и интеграцию производственных систем.